


Nr 196, Lifa Avenue, Haian City, Nantong, Jiangsu-provinsen, Kina

Nyheter Kategori
Produktkategori
Vad gör en CNC-bockningsmaskin? | Rörböjningsguide
A CNC bockningsmaskin är en dator numeriskt styrd utrustning utformad för att forma metallrör till exakta vinklar och komplexa geometrier . Till skillnad från manuella eller halvautomatiska bockare som är mycket beroende av förarens skicklighet och fysiska justeringar, använder en CNC-rörbockare servo- eller hydraulmotorer som styrs av digitala kommandon. Du programmerar in böjningsvinkeln, rotationen och matningsavståndet i styrenheten och maskinen utför dessa rörelser automatiskt.
Det är viktigt att skilja mellan böjning av rör och böjning av plåt. En stor del av onlineinformationen likställer felaktigt CNC-böjning med kantpressar som används för platta metallplåtar. Den här artikeln fokuserar strikt på rör- och rörformningsutrustning. Huvudsyftet med en enkelriktade fullservo CNC-bockare är att dra en rak slanglängd genom en uppsättning verktyg, linda den runt en böjdyna och producera en specifik radie med repeterbar noggrannhet. För en bredare titt på den underliggande tekniken kan du läsa vår tidigare guide till grunderna för CNC-böjning .
 Enkelriktad leverantör av helelektrisk rörbockningsmaskin, OEM/ODM-fabrik - Gip Gipfel Precision Machinery Co., Ltd är den bästa leverantören i Kina för enkelriktad all-elektrisk rörbockningsmaskin och OEM/ODM-fabrik, vår tillverkning... Visa produkt →
Hur fungerar en CNC-rörbockningsmaskin?
Maskinen förvandlar ett rakt rör till en formad del genom en koordinerad sekvens av fastspänning, matning, rotation och bockning. Att förstå dessa steg klargör varför en CNC-bockmaskin överträffar manuella metoder i både komplexitet och konsekvens.
Programmering av böjsekvensen
Innan någon metall laddas, definierar operatören detaljgeometrin i CNC-styrenheten, ofta med hjälp av ett 2D- eller 3D-grafiskt gränssnitt. Systemet kartlägger varje krök genom att ställa in tre nyckelkoordinater: det linjära matningsavståndet (Y-axeln), planrotationen mellan krökarna (B-axeln) och krökningsvinkeln (C-axeln). Mjukvaran simulerar sekvensen för att upptäcka potentiella kollisioner mellan röret och maskinkroppen, vilket säkerställer att en del med flera böjningar kan produceras utan att prova-och-fela skrot.
Fastspänning, matning och rotation
När programmet väl har laddats, griper maskinen röret med hjälp av en klämdyna. Servodrivna vagnar skjuter fram materialet till exakt den punkt där nästa krök ska börja. Om delen har böjningar i olika plan - säg en tredimensionell vätskeledning för bilar - roterar chuckenheten röret runt sin långa axel innan nästa böj börjar. Denna synkroniserade treaxliga rörelse är det som gör det möjligt för en enda uppsättning att producera en chockerande komplex del.
Utför böjningen med precision
Tryckdynan håller röret mot böjdynan medan en dorn, införd i insidan av röret, stödjer innerväggen. Detta dornstöd är kanske den avgörande tekniska fördelen med en dedikerad tubbockningsmaskin framför provisoriska bockningsmetoder . Det förhindrar att röret plattar till eller skrynklas vid den snästa punkten av radien. När böjarmen sveper runt, mäter maskinen hela tiden sin position och tillämpar återfjädringskompensation automatiskt, vilket innebär att den slutliga vinkeln matchar designens syfte även om metallen försöker slappna av efter formningen.
https://www.tubebendingmachinery.com/htbending/water/image/20260109035616/020---CNC255-13A.jpg 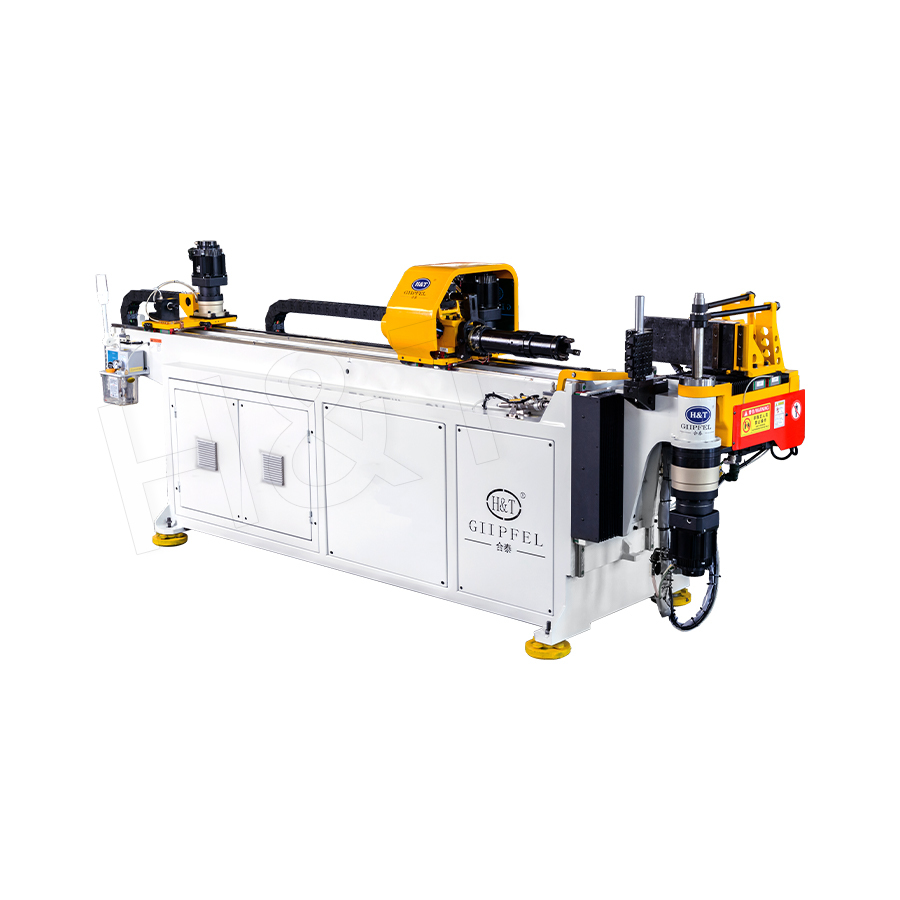
Vilka former och delar kan en CNC-bockmaskin producera?
Utmatningsförmågan hos en CNC-rörbockare går långt bortom enkla rätvinkliga armbågar. Eftersom maskinen styr flera axlar samtidigt kan den skikta flera böjar i ett enda kontinuerligt rör, vilket avsevärt minskar behovet av svetsfogar eller monteringsarbete.
Vanliga böjtyper
En typisk arbetsyta kan producera L-böjar, U-böjar, S-kurvor, sammansatta spiraler och helt tredimensionella geometrier. Vanliga verkliga delar inkluderar strukturella rullburar, värmeväxlarslingor, hydrauliska vätskeledningar, grepphandtag, möbelramar och avgasgrenrör. Möjligheten att köra ett rör genom sammansatta vinklar i en klämning eliminerar inriktningsfel som staplas upp när flera raka sektioner sammanfogas manuellt.
Material- och storlekskapacitet
En välbyggd CNC-rörbockare hanterar kolstål, rostfritt stål, aluminium, koppar och legeringsrör. Den exakta diametern och väggtjockleken beror på maskinmodellen och verktygskonfigurationen. I allmänhet täcker industriella CNC-bockare tunnväggiga precisionsrör för medicinsk utrustning upp till tungväggiga strukturella rör. Den minsta böjradien är vanligtvis en multipel av rörets ytterdiameter, en specifikation som varierar beroende på maskinklass och dornuppsättning.
Från enkelt till komplext: Maskiner med flera stackar och dubbelhuvuden
För delar som kräver flera radier i ett enda rör, böjningsmaskiner för böjningsrör med flera stackar stapla flera böjdynor på en spindel, så att styrenheten kan byta radiestorlekar utan att stanna för att byta verktyg. För produktionsmiljöer med hög volym, 3D dubbelhuvuden fullservobockningsmaskiner montera två bockningshuvuden på en delad säng, böj båda ändarna av ett rör eller till och med två separata rör samtidigt. Detta tillvägagångssätt fördubblar effektivt genomströmningen för symmetriska delar som stolssockel eller rörformade handtag. Du kan utforska vår serie CNC-bockningsmaskiner för att se hur olika konfigurationer matchar verkliga produktionsbehov.
 Leverantör av 3D-dubbelhuvud helservobockningsmaskin, OEM/ODM-fabrik - Gipfel Pre Gipfel Precision Machinery Co., Ltd är den bästa leverantören av 3D-dubbelhuvuden fullservo-böjmaskin i Kina och OEM/ODM-fabrik, vår produkt är med... Visa produkt →
 Leverantör av dubbelstapel/trestapel/flerstaplad formrörsbockmaskin, OEM/ODM Gipfel Precision Machinery Co., Ltd är den bästa leverantören i Kina med dubbelstapel/trestapel/multistaplad formrörsbockningsmaskin och OEM/ODM-faktor... Visa produkt →
Varför använda en CNC-bockmaskin? Viktiga fördelar
Tillverkare går över till CNC-böjning inte bara för att böja metall, utan för att kontrollera processrisk och arbetskostnad. De specifika fördelarna visar sig i kvalitetsinspektion, produktionsschemaläggning och materialkostnadsanalys.
Precision och repeterbarhet
En programmerad CNC-bockmaskin lagrar digitala delrecept som producerar identiska delar från den första biten till den tiotusendel. Denna repeterbarhet är avgörande när din nedströmsprocess, som robotsvetsning eller automatiserad montering, kräver konsekvent detaljgeometri för att fungera utan stopp. Till skillnad från manuell bockning sker ingen förardrift under ett skift.
Komplexa böjningar i en uppsättning
Elimineringen av mellanliggande materialhantering är där CNC betalar sig snabbast. Om ett rör kräver sex böjar i tre olika plan, kan en manuell process kräva ompositionering av materialet sex gånger, vilket ackumulerar en toleransstapel som inte klarar inspektionen. En CNC-maskin slutför hela sekvensen i en automatisk cykel, vilket håller det kumulativa felet mycket lågt.
Snabbare byten och högre produktivitet
När du byter från ett artikelnummer till ett annat tar du helt enkelt fram det nya programmet och byter ut böjdynorna vid behov. Maskinens automatiska uppriktnings- och referensrutiner minskar inställningstiden jämfört med en manuell bockare som kräver fysiska justeringsstopp och provböjar för att ställa in vinkeln. Detta gör CNC till det vettiga valet för jobbbutiker som kör små partier av många olika delar.
Minska skrot och materialavfall
Simulerings- och återfjädringskompensationsfunktionerna minskar drastiskt antalet installationsrester som genereras under ny produktintroduktion. Genom att exakt förutsäga hur metallen beter sig, minimerar maskinen "tune-in"-fasen som annars skulle slösa dyrbar slang.
CNC vs. NC vs. Manuell böjning: Vad är skillnaden?
En vanlig fråga från produktionschefer är om de verkligen behöver full CNC-kapacitet eller om det räcker med en billigare teknik. Svaret ligger i komplexiteten i din produktmix och dina toleranskrav.
| Funktion | Manuell böjning | NC Böjning | CNC-böjning |
|---|---|---|---|
| Installationsmetod | Fysiska stopp, manuell hävstång | Hårda stopp med begränsat programminne | Fullständig digital programmering, 3D-simulering |
| Flerplansböjar | Kräver ompositionering för hand | Till stor del enplans, manuell rotation | Automatisk fleraxlig matning och rotation i en cykel |
| Batchkonsistens | Variation mellan operatörer | Bra för långa körningar av samma enkelböj | Utmärkt, med elektronisk fjädringskorrigering |
| Bästa passform | Prototyping, mycket låg volym | Hög volym, enkla repetitiva böjar | Blandad produktion, korta serier, komplexa geometrier |
Manuella böjare är i huvudsak mekaniska hävstångsverktyg som är lämpliga för enkla jobb med låg precision. En NC (numerisk styrning) bockmaskin är ett steg upp; den automatiserar böjningsvinkeln men saknar den flexibla fleraxliga programmeringen av en CNC. Du kanske väljer NC-bockningsmaskiner för repetitiva böjar med stora volymer när din del är en enkel armbågsform med minimal variation över produktlinjer. Full CNC blir nödvändigt när du ska hantera en produktkatalog som innehåller olika tredimensionella former eller när du behöver statistisk processkontrolldata från varje del du tillverkar.
Hur man väljer en CNC-bockningsmaskin
Att bosätta sig på en specifik CNC-bockningsmaskin kräver att maskinarkitekturen matchar din nuvarande och beräknade arbetsbelastning. Följande dimensioner skiljer en väl lämpad maskin från en dyr missmatchning.
- Maximal rördiameter och väggtjocklek: Detta är kapacitetsbestämmande. Du måste kartlägga ditt hårdaste material (till exempel rostfritt stål) och största väggtjocklek till maskinens böjvridmoment.
- Minsta och maximala böjradie: Verktyget avgör detta, men maskinen måste ha spindelns vridmoment för att dra snäva radier i tungväggigt material utan att stanna.
- Antal servoaxlar: Standarden är tre axlar (matning, rotation, böj), men ytterligare servostyrda axlar för tryckdynan eller dornindragningen kan öka hastigheten och verktygets livslängd.
- Multi-stack eller dubbel-huvud konfiguration: Om ditt rör behöver flera distinkta radier eller om du gör stora volymer av symmetriska delar, blir maskinhuvudets konfiguration en produktivitetsmultiplikator.
- Automatiseringsberedskap: Fundera på om du så småningom kommer att integrera automatiserad tublastning, lossning eller hantering av robotdelar. En maskin designad med kommunikationsgränssnitt och en modulär struktur är lättare att eftermontera.
Detta är inte ett allmänt köpbeslut. Maskingeometrin, verktygsstrategin och styrplattformen måste överensstämma med din specifika delfamilj. Du kan börja anpassa dessa specifikationer genom att granska standardkonfigurationer som enhuvuds CNC-bockare för exakt, repeterbar rörböjning .
Slutsats
En CNC-bockmaskin tar ett rakt rör och omvandlar det systematiskt till en förutsägbar böjd komponent med hög precision, pålitligt och utan manuell gissning. Genom att kombinera multi-axlig digital styrning med dedikerad rörverktyg och automatiskt materialstöd, hanterar den allt från enkla enkelradies armbågar till komplexa, tredimensionella flerböjningsenheter i en enda automatisk cykel. För operationer där detaljnoggrannhet, växlingshastighet och materialutbyte direkt avgör lönsamheten, är en CNC-rörbockare en grundläggande del av produktionskapaciteten. För att få mer specifik information om hur dessa maskiner matchar kraven för dina egna delar, kontakta vårt team för applikationsspecifik vägledning .
Var uppmärksam på våra senaste nyheter.
Utvalda produkter
Ett komplett utbud av rörbehandlingslösningar
Precisionsrörböjning
 Redo att anpassa
Dina Bent Tube-produkter?

Redo att anpassa Dina Bent Tube-produkter?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Upphovsrätt © 2025 by Gipfel Precision Machinery Co.,Ltd Alla rättigheter reserverade. Tillverkare av precisionsrörmaskiner | Lösningar för rörformning, kapning, ändformning
