


Nr 196, Lifa Avenue, Haian City, Nantong, Jiangsu-provinsen, Kina

Nyheter Kategori
Produktkategori
Vad är en pressböjning?
Pressböjning är en metallformningsprocess som använder en mekanisk anordning som kallas kantpress eller stämplingsmaskin för att applicera tryck på plåt, vilket orsakar plastisk deformation mellan övre och nedre formar för att böja, forma eller skära materialet. Denna tillverkningsteknik används i stor utsträckning inom plåtbearbetningsindustrin för att skapa exakta vinklar, former och komponenter för applikationer som sträcker sig från elektronikkapslingar till bildelar och konstruktionsmaterial.
Huvudkomponenter i pressbockningsmaskiner
Ram och arbetsbord
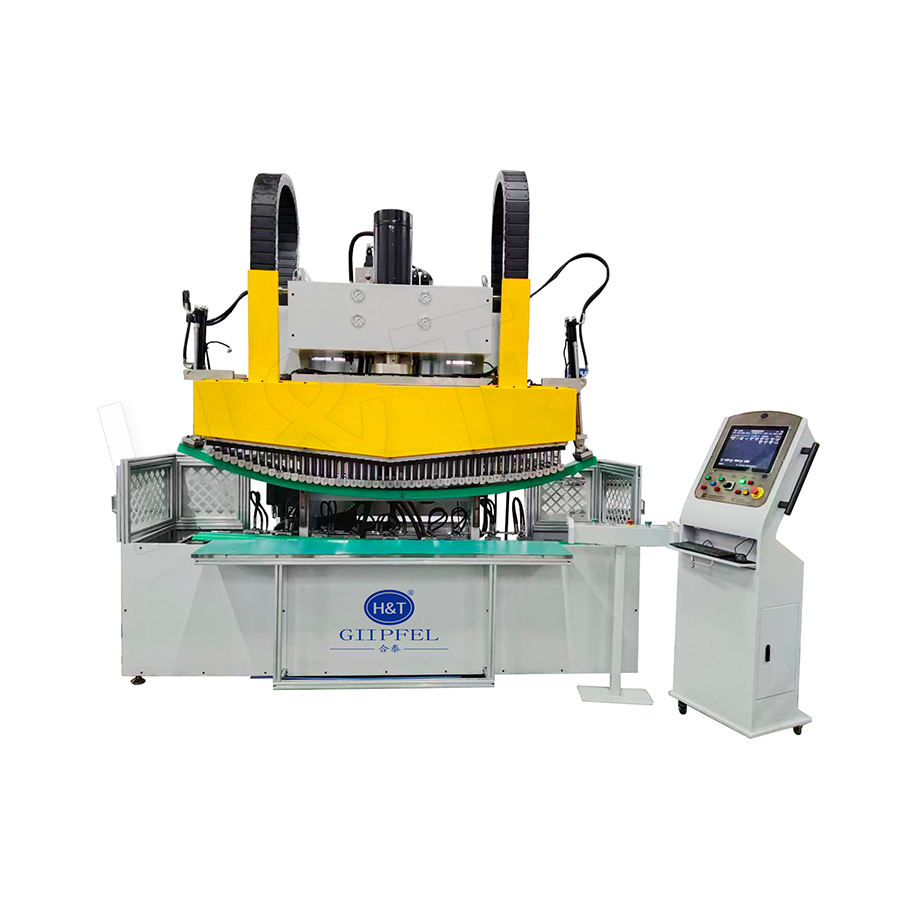
Ramen och arbetsbordet utgör den strukturella grunden för pressbockningsmaskinen, stöder hela maskinstrukturen och ger en stabil plattform för operationer. Den nedre formen är monterad på arbetsbordet, som måste bibehålla exakt inriktning och motstå de betydande krafter som genereras under bockningsoperationer. Högkvalitativa ramar är konstruerade av kraftigt stål för att minimera nedböjning under belastning, vilket säkerställer konsekvent böjnoggrannhet.
Övre form (tryckhuvud)
Den övre formen, även kallad tryckhuvudet eller stansen, är en lyftbar komponent monterad på huvudpelaren som trycker nedåt på plåten. Denna komponent är vanligtvis utbytbar, vilket gör att olika formformer kan skapa olika böjprofiler. Den övre dynans vertikala rörelse är exakt kontrollerad för att uppnå exakta böjdjup och vinklar. Moderna kantpressar kan ha snabbväxlingsverktygssystem för att minska inställningstiderna mellan olika bockningsoperationer.
Drivsystem
Pressbockningsmaskiner använder olika drivsystem för att generera böjkraft. Hydraulsystem använder trycksatt vätska för att generera hög kraft med jämn kontroll, vilket gör dem lämpliga för tunga material och långa kurvor. Mekaniska system använder kugghjul och svänghjul för snabb, energieffektiv drift, idealisk för högproduktionsmiljöer. Servo-elektriska drivningar ger exakt kontroll med energieffektivitet och minskade underhållskrav, vilket representerar det senaste framstegen inom kantpresssteknik.
Styr- och säkerhetssystem
Styrsystemtyper
Styrsystemet hanterar pressböjningsoperationer genom antingen CNC (Computer Numerical Control) eller manuella kontrollpaneler. CNC-system tillåter operatörer att programmera bockningssekvenser, vinklar, positioner och slag för automatiserad produktion. Dessa system lagrar program för återkallning, beräknar böjtillägg och kompenserar för materialåterföring. Manuella kontroller passar enklare applikationer som kräver individuell böjinställning och drift.
Säkerhetsanordningar
Pressbockningsmaskiner har omfattande säkerhetsanordningar för att skydda förare. Säkerhetsdörrar och ljusridåer hindrar maskinens drift när personal befinner sig i riskzoner. Nödstoppsbrytare möjliggör omedelbar avstängning i farliga situationer. Tvåhandskontroller säkerställer att förarens händer är fria från böjningsområdet under drift. Moderna system kan innefatta lasersäkerhetsskannrar och automatiska barriärsystem som stoppar driften om intrång upptäcks.
Följande tabell sammanfattar drivsystemets egenskaper:
| Drivtyp | Kraftkapacitet | Bästa applikationen |
|---|---|---|
| Hydraulisk | Mycket hög (1000 ton) | Tung spårvidd, långa kurvor |
| Mekanisk | Hög, snabb cykling | Produktion i hög volym |
| Servo-elektrisk | Måttlig till hög | Precision, energieffektivitet |
Arbetsprincip för pressböjning
Positioneringsstadium
Den pressböjning Processen börjar med att plåten som ska bearbetas placeras på arbetsbordets nedre form. Operatören riktar in materialet med mittlinjen på den övre formen, med hjälp av bakmått eller CNC-kontrollerade positioneringssystem för att säkerställa korrekt placering. Korrekt positionering är avgörande för att uppnå exakta böjplatser och bibehålla konsistens över flera delar.
Tryckapplicering och formning
När det väl har placerats flyttar drivsystemet den övre formen nedåt, vilket genererar högt tryck som gör att plåten plastiskt flyter mellan formarna. Nära spänningspunkten böjs plåten för att bilda en förutbestämd vinkel eller form. Mängden penetration bestämmer böjningsvinkeln, med djupare inträngning skapar skarpare böjar. Den plastiska deformationen omformar permanent materialet utan att skära eller ta bort material.
Retur och borttagning
Efter att böjningen är klar stiger den övre formen och släpper trycket på den formade plåten. Operatören tar sedan bort den formade delen och processen upprepas för efterföljande böjar eller delar. I automatiserade system kan robotar hantera materiallastning och lossning, vilket möjliggör kontinuerlig produktion med minimalt operatörsingripande.
Applikationer och funktioner
Plåttillverkning
Pressböjning är avgörande vid allmän plåttillverkning för att skapa kapslingar, konsoler, paneler och chassikomponenter. Processen hanterar material från tunn aluminium till tjock stålplåt, beroende på maskinkapacitet. Flera böjar kan formas i sekvens för att skapa komplexa tredimensionella former från platt plåtmaterial.
Industriapplikationer
Pressböjning betjänar olika industrier, inklusive fordon (karosspaneler, strukturella komponenter), flyg (flygplansskinn, ramar), elektronik (kapslingar, rack), konstruktion (arkitektoniskt metallarbete, HVAC-komponenter) och apparater (skåp, paneler). Pressböjningens mångsidighet gör det till en grundläggande process i modern tillverkning.
Precisions- och kvalitetsöverväganden
Böjnoggrannhet
Moderna pressbockningsmaskiner uppnår böjvinkelnoggrannheter inom 0,5 grader eller bättre. CNC-system kompenserar för materialåterföring – metallens tendens att delvis återgå till sin ursprungliga form efter böjning – genom överböjning för att uppnå den önskade slutliga vinkeln. Precisionsmätare på baksidan placerar materialet inom 0,01 tum, vilket säkerställer att böjplatserna uppfyller snäva toleranser.
Ytkvalitet
Pressböjning producerar rena böjar utan materialborttagning, vilket bibehåller ytfinishens integritet. Korrekt val av formverktyg förhindrar märkning eller repor av känsliga material. Radieformar skapar mjuka böjda böjar, medan spetsvinkelformar ger skarpa hörn. Processen bevarar skyddande beläggningar och finish bättre än skärnings- och svetsningsalternativ.
Var uppmärksam på våra senaste nyheter.
Utvalda produkter
Ett komplett utbud av rörbehandlingslösningar
Precisionsrörböjning
 Redo att anpassa
Dina Bent Tube-produkter?

Redo att anpassa Dina Bent Tube-produkter?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Upphovsrätt © 2025 by Gipfel Precision Machinery Co.,Ltd Alla rättigheter reserverade. Tillverkare av precisionsrörmaskiner | Lösningar för rörformning, kapning, ändformning
