


Nr 196, Lifa Avenue, Haian City, Nantong, Jiangsu-provinsen, Kina

Nyheter Kategori
Produktkategori
Vad är NC-böjning?
NC-böjning hänvisar till Numerical Control rörböjning, en tillverkningsprocess som använder datorstyrda maskiner för att exakt böja rör och rör enligt programmerade specifikationer. NC-rörbockningsmaskiner integrerar mekanik, elektriska system, hydraulik och digital styrning för att linda och forma rör med hjälp av roterande stansar, som ofta används inom fordons-, flyg-, medicin- och precisionsinstrumenttillverkningsindustrin.
NC Bending Technology Fundamentals
Numeriska styrprinciper
NC-böjning använder datornumeriska styrsystem för att automatisera rörböjningsprocessen. Operatörer matar in böjningsparametrar inklusive vinkel, radie och rotation direkt i styrsystemet, som sedan utför exakta rörelser av bockningsformar, klämformar och tryckformar. Denna automatisering eliminerar manuella mätfel och säkerställer konsekventa, repeterbara resultat över produktionskörningar. Det digitala styrsystemet lagrar program för återkallelse, vilket möjliggör effektiv batchproduktion av identiska delar.
Maskinkomponenter och drift
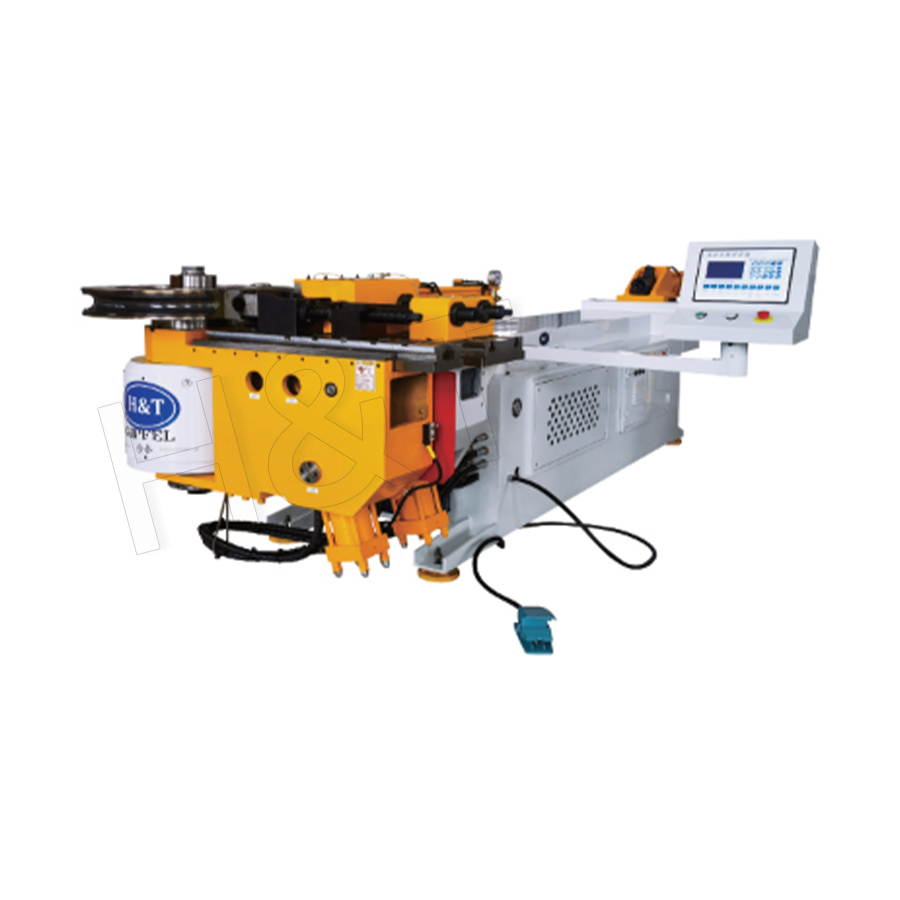
NC rörbockningsmaskiner består av flera nyckelkomponenter: en bockningsdyna som formar röret till önskad radie, en klämdyna som håller fast röret under bockning, en tryckdyna som ger mottryck och en torkardyna som förhindrar skrynkling på insidans radie. Maskinbädden stödjer dessa komponenter medan CNC-systemet koordinerar deras rörelser. Hydrauliska eller servoelektriska drivsystem ger den kraft som krävs för att böja olika rörmaterial och diametrar.
Typer av NC-bockningsmaskiner
Enkelhuvud NC-bockningsmaskiner
NC-rörbockningsmaskinen med ett huvud är en bearbetningsutrustning med hög precision som lindar och formar rör med hjälp av en roterande form. Till skillnad från modeller med flera huvuden, är dess kärnfunktion strukturen med ett huvud. Denna design gör utrustningen mer kompakt och lägre i tyngdpunkten, vilket gör den särskilt lämplig för precisionsbearbetningsscenarier med begränsat utrymme eller som kräver hög styvhet. Operatörer kan direkt mata in komplexa 3D-rörböjningsbanor på skärmen, och systemet beräknar och utför dem automatiskt, vilket uppnår sömlös bearbetning från enkla 2D till komplexa 3D-rörkopplingar.
NC-bockningsmaskiner med dubbla huvuden
CNC-rörbockningsmaskinen med dubbla huvuden representerar ett mycket effektivt verktyg i modern industriell bearbetning av rörkopplingar. Dess största genombrott jämfört med traditionella enhuvudsmaskiner ligger i dess synkrona driftkapacitet med dubbla stationer. Den här utrustningen använder datorstyrning av industrikvalitet kombinerat med hydrauliska eller servodrivna system, vilket gör det möjligt för den att exakt böja två rör samtidigt inom en enda arbetscykel. Oavsett om man bearbetar bilavgasrör, luftkonditioneringskondensatorfästen eller komplexa cykelramar, kan den fullborda bearbetningen med extremt hög effektivitet och precision.
Följande tabell jämför NC-bockningsmaskiner med ett och dubbelt huvud:
| Funktion | Enhuvudsmaskin | Maskin med dubbla huvuden |
|---|---|---|
| Produktivitet | Ett rör per cykel | Två rör per cykel |
| Maskinstorlek | Kompakt, lägre tyngdpunkt | Större fotavtryck |
| Bästa applikationen | Precision, begränsat utrymme | Produktion i hög volym |
| Komplexitetsförmåga | 2D till komplexa 3D-banor | Synkroniserade komplexa böjar |
| Investeringskostnad | Lägre initialinvestering | Högre produktivitetsavkastning |
Avancerade CNC-funktioner
Fleraxlig länkkontroll
Modernt NC-böjning maskiner använder avancerade CNC-system som stöder styrning av flera axlar. Denna förmåga möjliggör samtidig koordinering av flera rörelseaxlar inklusive böjarmsrotation, vagnsframmatning och böjplansrotation.
3D-rörböjningsprogrammering
Avancerade NC-bockningssystem tillåter operatörer att direkt mata in komplexa 3D-rörböjningsbanor på skärmen, och systemet beräknar och exekverar dem automatiskt. Denna programmeringsförmåga uppnår sömlös bearbetning från enkla 2D-böjar till komplexa 3D-rörkopplingar med flera böjriktningar och plan. Mjukvaran simulerar böjningsprocessen för att upptäcka potentiella kollisioner eller störningar innan den faktiska produktionen, vilket minskar skrot och inställningstid.
Industriella applikationer
Biltillverkning
NC-böjning används i stor utsträckning i biltillverkning för tillverkning av avgassystem, bromsledningar, bränsletillförselsystem och strukturella komponenter. Precisionen och repeterbarheten av NC-böjning säkerställer att rördelar till bilar uppfyller stränga kvalitetsstandarder och passar exakt under monteringen. Komplexa avgaskonfigurationer med flera böjar i olika plan produceras effektivt med NC-böjningsteknik.
Flyg- och medicinindustri
I rymdtillämpningar producerar NC-böjning precisionsslangar för hydraulsystem, bränsleledningar och instrumentering med höga toleranser. Den medicinska industrin använder NC-böjning för kirurgiska instrument, komponenter för medicintekniska produkter och ramar för sjukhusutrustning där precision och renhet är avgörande. Dessa högvärdiga applikationer visar förmågan hos NC-böjning för att möta de mest krävande tillverkningskraven.
Möbler och konstruktion
NC-böjning tjänar möbelindustrin för att skapa metallramar, stolsunderrede och dekorativa element. I konstruktion producerar den strukturella stöd, ledstänger och arkitektoniska funktioner. Mångsidigheten hos NC-bockningsmaskiner gör det möjligt för tillverkare att betjäna olika marknader med en enda utrustningsinvestering.
Fördelar med NC-böjning
Precision och konsistens
NC-böjning ger exceptionell precision med böjvinkeltoleranser vanligtvis inom 0,1 grader. Denna noggrannhet säkerställer att varje del i en produktionskörning matchar specifikationerna exakt, vilket eliminerar variationen som är inneboende i manuella bockningsprocesser. Konsekvent kvalitet minskar monteringsproblem och förbättrar produktens övergripande prestanda.
Produktionseffektivitet
När de väl har programmerats fungerar NC-bockningsmaskiner automatiskt med minimalt operatörsingrepp. Inställningstiderna reduceras genom lagrade program, och cykeltiderna optimeras genom koordinerade fleraxliga rörelser. Denna effektivitet leder till högre produktionshastigheter och lägre kostnader per del jämfört med manuella eller halvautomatiska bockningsmetoder.
Materialoptimering
NC bockningsmjukvara beräknar optimala böjsekvenser och verktygsinställningar för att minimera materialspill. Exakt kontroll över böjningsparametrar minskar skrot från överböjning, skrynkling eller kollaps. Möjligheten att simulera böjning före produktion förhindrar kostsamma misstag och materialförluster.
Var uppmärksam på våra senaste nyheter.
Utvalda produkter
Ett komplett utbud av rörbehandlingslösningar
Precisionsrörböjning
 Redo att anpassa
Dina Bent Tube-produkter?

Redo att anpassa Dina Bent Tube-produkter?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Upphovsrätt © 2025 by Gipfel Precision Machinery Co.,Ltd Alla rättigheter reserverade. Tillverkare av precisionsrörmaskiner | Lösningar för rörformning, kapning, ändformning
