


Nr 196, Lifa Avenue, Haian City, Nantong, Jiangsu-provinsen, Kina

Nyheter Kategori
Produktkategori
Vad är arbetsprincipen för CNC-böjning?
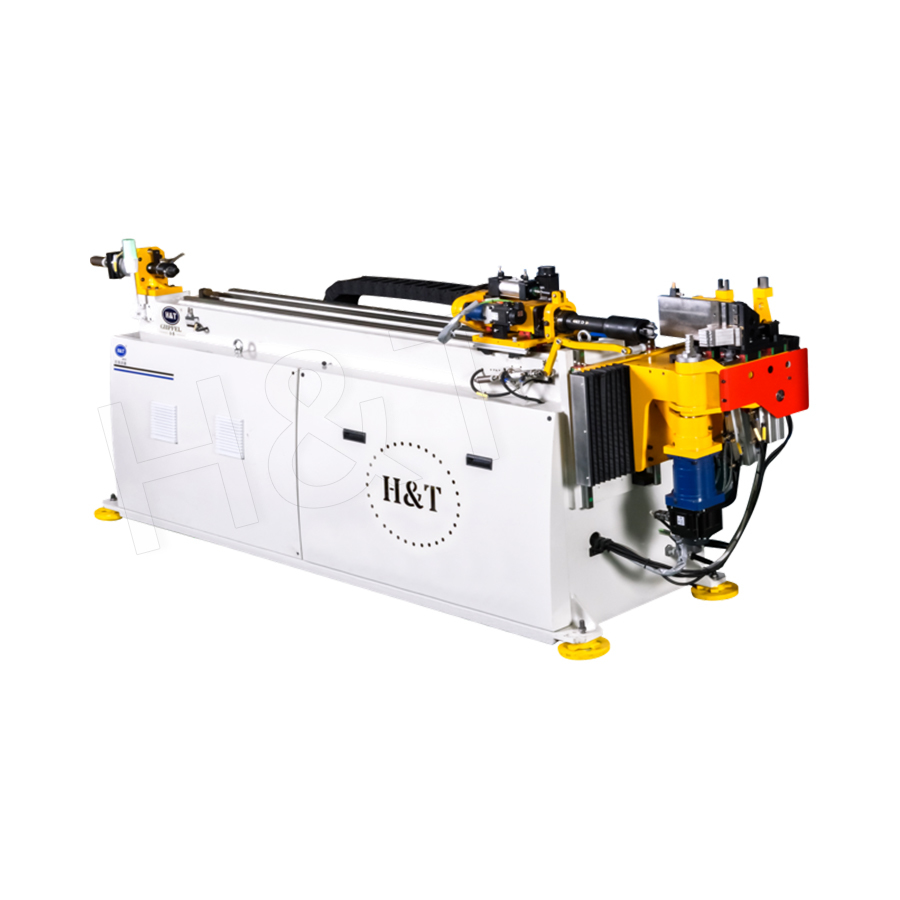
CNC-böjning fungerar genom att använda datorstyrda servomotorer för att exakt koordinera flera maskinaxlar, inklusive rotation, böjvinkel, rörmatningsavstånd och dornpositionering, så att ett metallrör eller rör formas runt en form till en exakt programmerad form. En typisk CNC-rörbockare kan hålla böjvinkeltoleranser inom 0,1 grader , en nivå av repeterbarhet som manuell eller halvautomatisk bockningsutrustning helt enkelt inte kan matcha, eftersom mänsklig operatörsinmatning introducerar variabilitet vid varje böjcykel.
Denna precision kommer från att maskinen utför en förprogrammerad sekvens snarare än att förlita sig på operatörens bedömning för varje krök, vilket innebär att när ett program väl har validerats för en viss del, kommer varje efterföljande del som produceras från det programmet ut dimensionellt identisk, ett kritiskt krav för industrier som bilavgassystem och flygslangar där delens konsistens direkt påverkar monteringspassningen.
Kärnaxlar som definierar CNC-böjningsrörelse
En CNC-rörbockningsmaskin koordinerar flera oberoende axlar samtidigt, var och en styr en specifik aspekt av böjningen. Att förstå dessa axlar förtydligar hur maskinen översätter ett digitalt program till en fysisk böj.
Primära CNC bockningsaxlar
- Böjaxel, som roterar böjdynan till den programmerade vinkeln
- Matningsaxel, som för fram röret till rätt läge för nästa krök
- Rotationsaxel, som roterar hela röret runt sin egen mittlinje för att ställa in planet för nästa krök
- Dornaxel, som positionerar inre stöd för att förhindra att väggen kollapsar under böjningen
Högre CNC-bockar inkluderar ofta fem, sex eller fler kontrollerade axlar, vilket gör att komplexa flerplansböjar kan produceras i en enda kontinuerlig cykel utan att behöva lossa och manuellt flytta röret mellan bockarna.
Dornstödets roll i böjkvaliteten
En av de viktigaste elementen som skiljer CNC-böjning från enkel manuell bockning är användningen av inre dornstöd, särskilt för tunnväggiga rör eller snäva böjradier där rörväggen löper stor risk att kollapsa eller skrynklas på insidan av böjen.
Hur dornstödet påverkar böjresultatet
| Inget dornstöd | Lämplig för tjockare väggar med generös böjradie, högre risk för skrynkling i snäva kurvor |
| Kuldorn | Ger internt stöd genom en serie länkade kulor, vanliga för snävare radieböjar |
| Formpassad dorn | Specialformat stöd för de smalaste radierna och tunnaste väggapplikationer |
CNC-systemet synkroniserar tidpunkten för utdragningen av dornen exakt med böjningscykeln, eftersom borttagning av dornen för tidigt eller för sent kan fortfarande orsaka väggförtunning eller ytmärkning även på en annars välprogrammerad maskin.
Hur en CNC-böjningscykel faktiskt går
När ett program har laddats, utför maskinen en repeterbar sekvens av rörelser som omvandlar ett rakt rör till den färdiga böjda geometrin som definieras i CAD eller programmeringsmjukvara.
Typisk CNC-böjningscykelsekvens
- Röret laddas och kläms fast mot böjdynan
- Matningsaxeln för fram röret till den första programmerade böjningsplatsen
- Rotationsaxeln orienterar röret till rätt böjningsplan
- Böjaxeln roterar formen till den specificerade vinkeln och bildar böjningen runt dornen
- Dornen dras tillbaka vid den programmerade punkten i cykeln för att undvika att markera rörytan
- Sekvensen upprepas automatiskt för varje ytterligare böj som definieras i programmet
Eftersom varje steg i den här sekvensen styrs av servokontrollsystemet snarare än manuell justering, förblir cykeltiderna konsekventa från den första delen till den sista, vilket är en viktig anledning till att CNC-böjning är att föredra för produktionskörningar med stora volymer.
Programmering och simulering före produktion
Innan något fysiskt rör böjs, programmeras delens geometri typiskt med hjälp av dedikerad mjukvara för rörböjning som simulerar hela böjningssekvensen och kontrollerar eventuella kollisioner mellan röret, dornen och maskinens spännverktyg.
Simuleringsprogramvara kan fånga verktygskollisioner innan en enda del produceras , vilket förhindrar kostsamma verktygsskador och skrotat material som annars skulle kunna uppstå om en komplex del med flera böjningar programmerades genom försök och fel direkt på maskinen. Detta simuleringssteg i förväg har blivit standardpraxis i rörtillverkningsverkstäder som arbetar med komplexa tredimensionella böjgeometrier.
Varför CNC-böjning överträffar manuella och halvautomatiska metoder
Manuella och halvautomatiska bockningsmaskiner förlitar sig på operatörens skicklighet för att kontrollera böjningsvinkeln och rörpositionering, vilket introducerar variabilitet som blir mer uttalad när böjningskomplexiteten ökar. CNC-böjning tar bort denna variation genom att styra varje axel genom samma programmerade sekvens för varje producerad del.
Komparativa fördelar med CNC-böjning
- Konsekvent böjvinkelnoggrannhet över en hel produktionsserie
- Snabbare växling mellan olika delprogram jämfört med manuell återställning av stopp och vinkelmätare
- Minskad skrothastighet från operatörsfel på komplexa geometrier med flera böjningar
- Möjlighet att lagra och återkalla program för upprepade produktionsorder utan omprogrammering från början
Tillverkare som producerar utrustning för rörbockning, såsom CNC-systemen byggda av Tube Bending Machinery, designar sina maskiner kring denna fleraxliga servostyrning specifikt för att leverera repeterbarheten och precisionen som manuella bockningsmetoder inte kan uppnå på komplexa delar.
Vanliga applikationer för CNC-böjda rör
Precisionen och repeterbarheten av CNC-böjning gör den till den föredragna metoden i branscher där dimensionell noggrannhet direkt påverkar delens funktion och monteringspassning.
| Bilavgassystem | Kräver exakta flerplansböjar för att passa inom snäva underredsavstånd |
| VVS och kylledningar | Behöver konsekvent böjradie för att upprätthålla korrekt vätske- eller köldmedieflöde |
| Möbler och fixturrör | Beror på repeterbara böjar för konsekventa estetiska och strukturella resultat |
| Flyg- och hydraulslangar | Kräver snäva toleranser där även mindre böjningsavvikelser kan påverka systemets prestanda |
Faktorer som påverkar böjkvaliteten på en CNC-maskin
Även med exakt servostyrning måste flera processvariabler vara korrekt konfigurerade för att uppnå en ren, dimensionellt noggrann böjning utan skrynkling, tillplattad eller ytmarkering.
- Korrekt val av form och dorn anpassat till rördiametern och väggtjockleken
- Korrekt smörjning mellan röret, formen och dornen för att minska friktionen under böjningen
- Noggrant klämtryck för att förhindra att röret glider under böjningsrörelsen
- Korrekt dornindragningstid synkroniserad med böjcykeln
Att få dessa variabler rätt under den första installationen är ofta mer tidskrävande än själva programmeringssteget, eftersom även ett välskrivet program kommer att producera felaktiga delar om den fysiska verktygsinställningen inte matchar rörmaterialet och geometrin som bearbetas.
Att välja rätt CNC-bockningsutrustning
Att välja lämplig CNC-bockningsmaskin beror på rördiameterintervall, väggtjocklek, nödvändig böjkomplexitet och förväntad produktionsvolym. En maskin med mer kontrollerade axlar stöder i allmänhet mer komplexa geometrier men kan lägga till onödiga kostnader för enklare, högvolyms enkelplansböjningsapplikationer.
Utrustning som t.ex CNC-böjning maskiner som produceras av Tube Bending Machinery är konstruerade med fleraxlig servokontroll och dornsynkronisering inbyggd, vilket ger tillverkarna flexibiliteten att hantera både enkla produktionskörningar och komplexa flerplansbockningsarbeten på en enda plattform.
Var uppmärksam på våra senaste nyheter.
Utvalda produkter
Ett komplett utbud av rörbehandlingslösningar
Precisionsrörböjning
 Redo att anpassa
Dina Bent Tube-produkter?

Redo att anpassa Dina Bent Tube-produkter?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Upphovsrätt © 2025 by Gipfel Precision Machinery Co.,Ltd Alla rättigheter reserverade. Tillverkare av precisionsrörmaskiner | Lösningar för rörformning, kapning, ändformning
